溶接ブローホールの原因と対策|ピットとの違いやJIS基準を徹底解説
溶接構造物の信頼性を揺るがす重大な内部欠陥として、製造現場や建設現場で常に警戒されているのが気孔欠陥です。とりわけ金属内部に閉じ込められる空洞は、外観検査だけでは見逃されやすく、強度低下や気密漏れを引き起こす致命的な要因となります。
日々の施工管理において歩留まり向上と手戻り削減を達成するためには、欠陥の生じる物理的・化学的プロセスを正しく把握し、シールド状況や母材前処理の不備を排除する体系的なアプローチが欠かせません。現場の職人技だけに頼るのではなく、工学的知見に基づいた対策を講じる必要があります。
📌 【この記事の重要ポイントまとめ】
- 要点1:ブローホールは溶融金属中のガスが凝固時に逃げ切れず内部に残留した空洞であり、表面に露出するピットとは発生位置と検出難易度が異なる。
- 要点2:発生の主因は母材の油分・錆・水分によるガス化や、シールドガスの流量過不足・風によるシールド切れにある。
- 要点3:JIS規格に準拠した非破壊検査での判定基準を把握し、グラインダー切削による完全除去とガス環境の最適化を徹底することが不良率低減の鍵となる。
溶接ブローホールが発生する決定的な原因と発生メカニズム
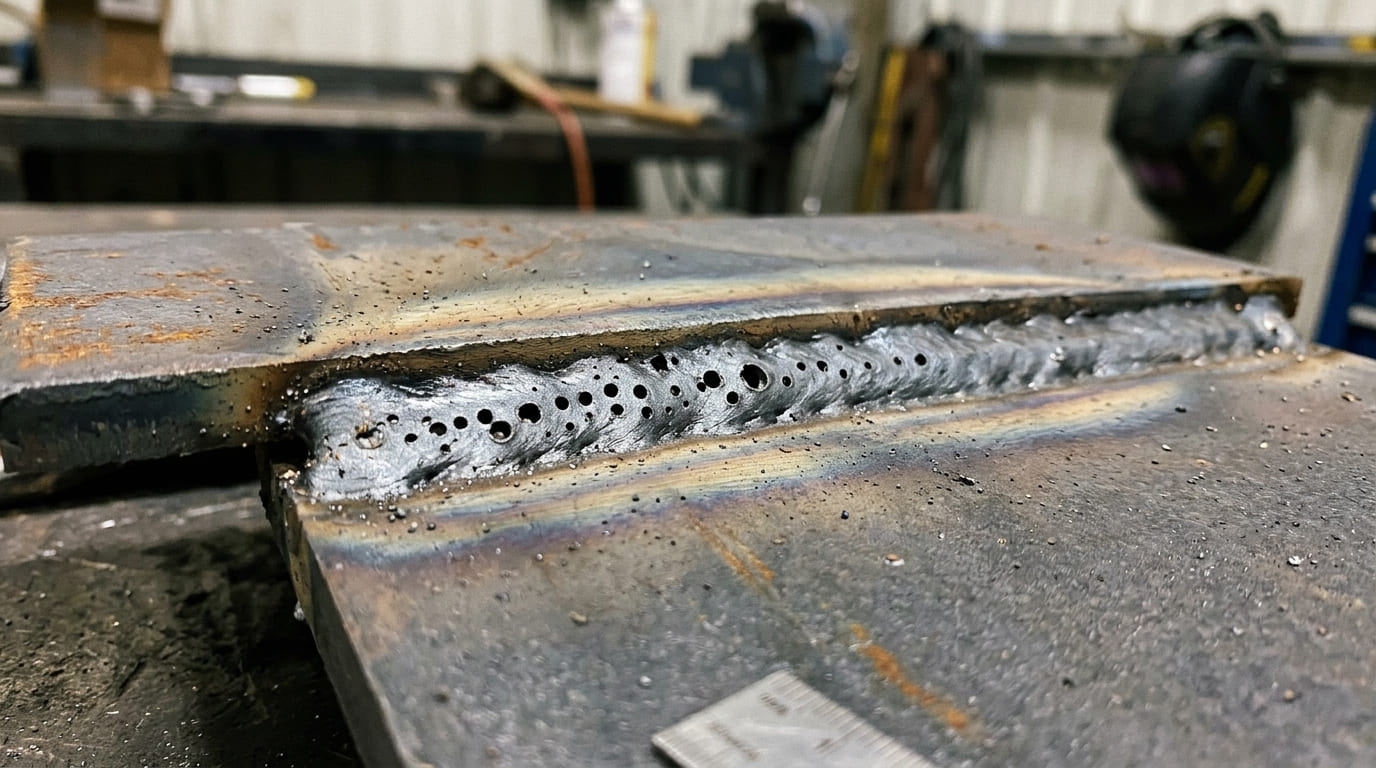
溶接ビード内に球状や長円状の空洞が形成されるブローホール 発生メカニズムは、高温の溶融池に大量に溶け込んだ気体が、冷却・凝固の急激な速度に追いつけず内部に閉じ込められる現象に起因します。
液体状態の溶融金属は気体を大量に溶解できますが、温度低下に伴って固溶限度が急激に減少します。過飽和となった水素、窒素、一酸化炭素(CO)などが気泡となって浮上する途中で金属が凝固すると、溶接ブローホール 原因となる空洞がビード内部に固定化されます。
現場で混同されやすい用語に「ピット」がありますが、ブローホール ピット 違いは開口部の有無にあります。気泡が溶融池の表面まで浮上し、そのままビード表面に微小な穴として開口した状態をピットと呼び、表面に現れず内部に潜んでいる状態をブローホールと定義します。ピットは目視で容易に発見できますが、内部のブローホールは非破壊試験を用いなければ確認できません。
ガス発生を招く具体的な発生源は、主に以下の3点に集約されます。
- 母材・ワイヤの表面汚染:油脂、切削油、水分、赤錆、黒皮(ミルスケール)、塗料がアーク熱で熱分解し、水素や酸素ガスを大量に生成します。
- 大気の巻き込み:シールドが不完全な場合、大気中の窒素や酸素が溶融池に直接侵入します。
- 脱酸反応の不足:鋼材中の炭素と酸化物が反応して生じるCOガスが、十分な脱酸元素(SiやMn)の不足によって残留します。
溶接工法別の特徴と注意点|TIG溶接・炭酸ガスアーク溶接の欠陥事例
使用する溶接プロセスによっても、気孔欠陥の現れ方や主要因には明確な差異が存在します。
高品質な仕上がりが求められるTIG溶接 ブローホールの事例では、タングステン電極の先端汚れや母材の油膜残留が主な引き金となります。特にステンレス鋼やアルミニウム合金のTIG溶接では、母材表面の吸着水分や酸化皮膜に含まれる結晶水から遊離した水素が気孔を形成しやすいため、施工前の入念なアセトン脱脂やステンレスワイヤーブラシによる清掃が不可欠です。
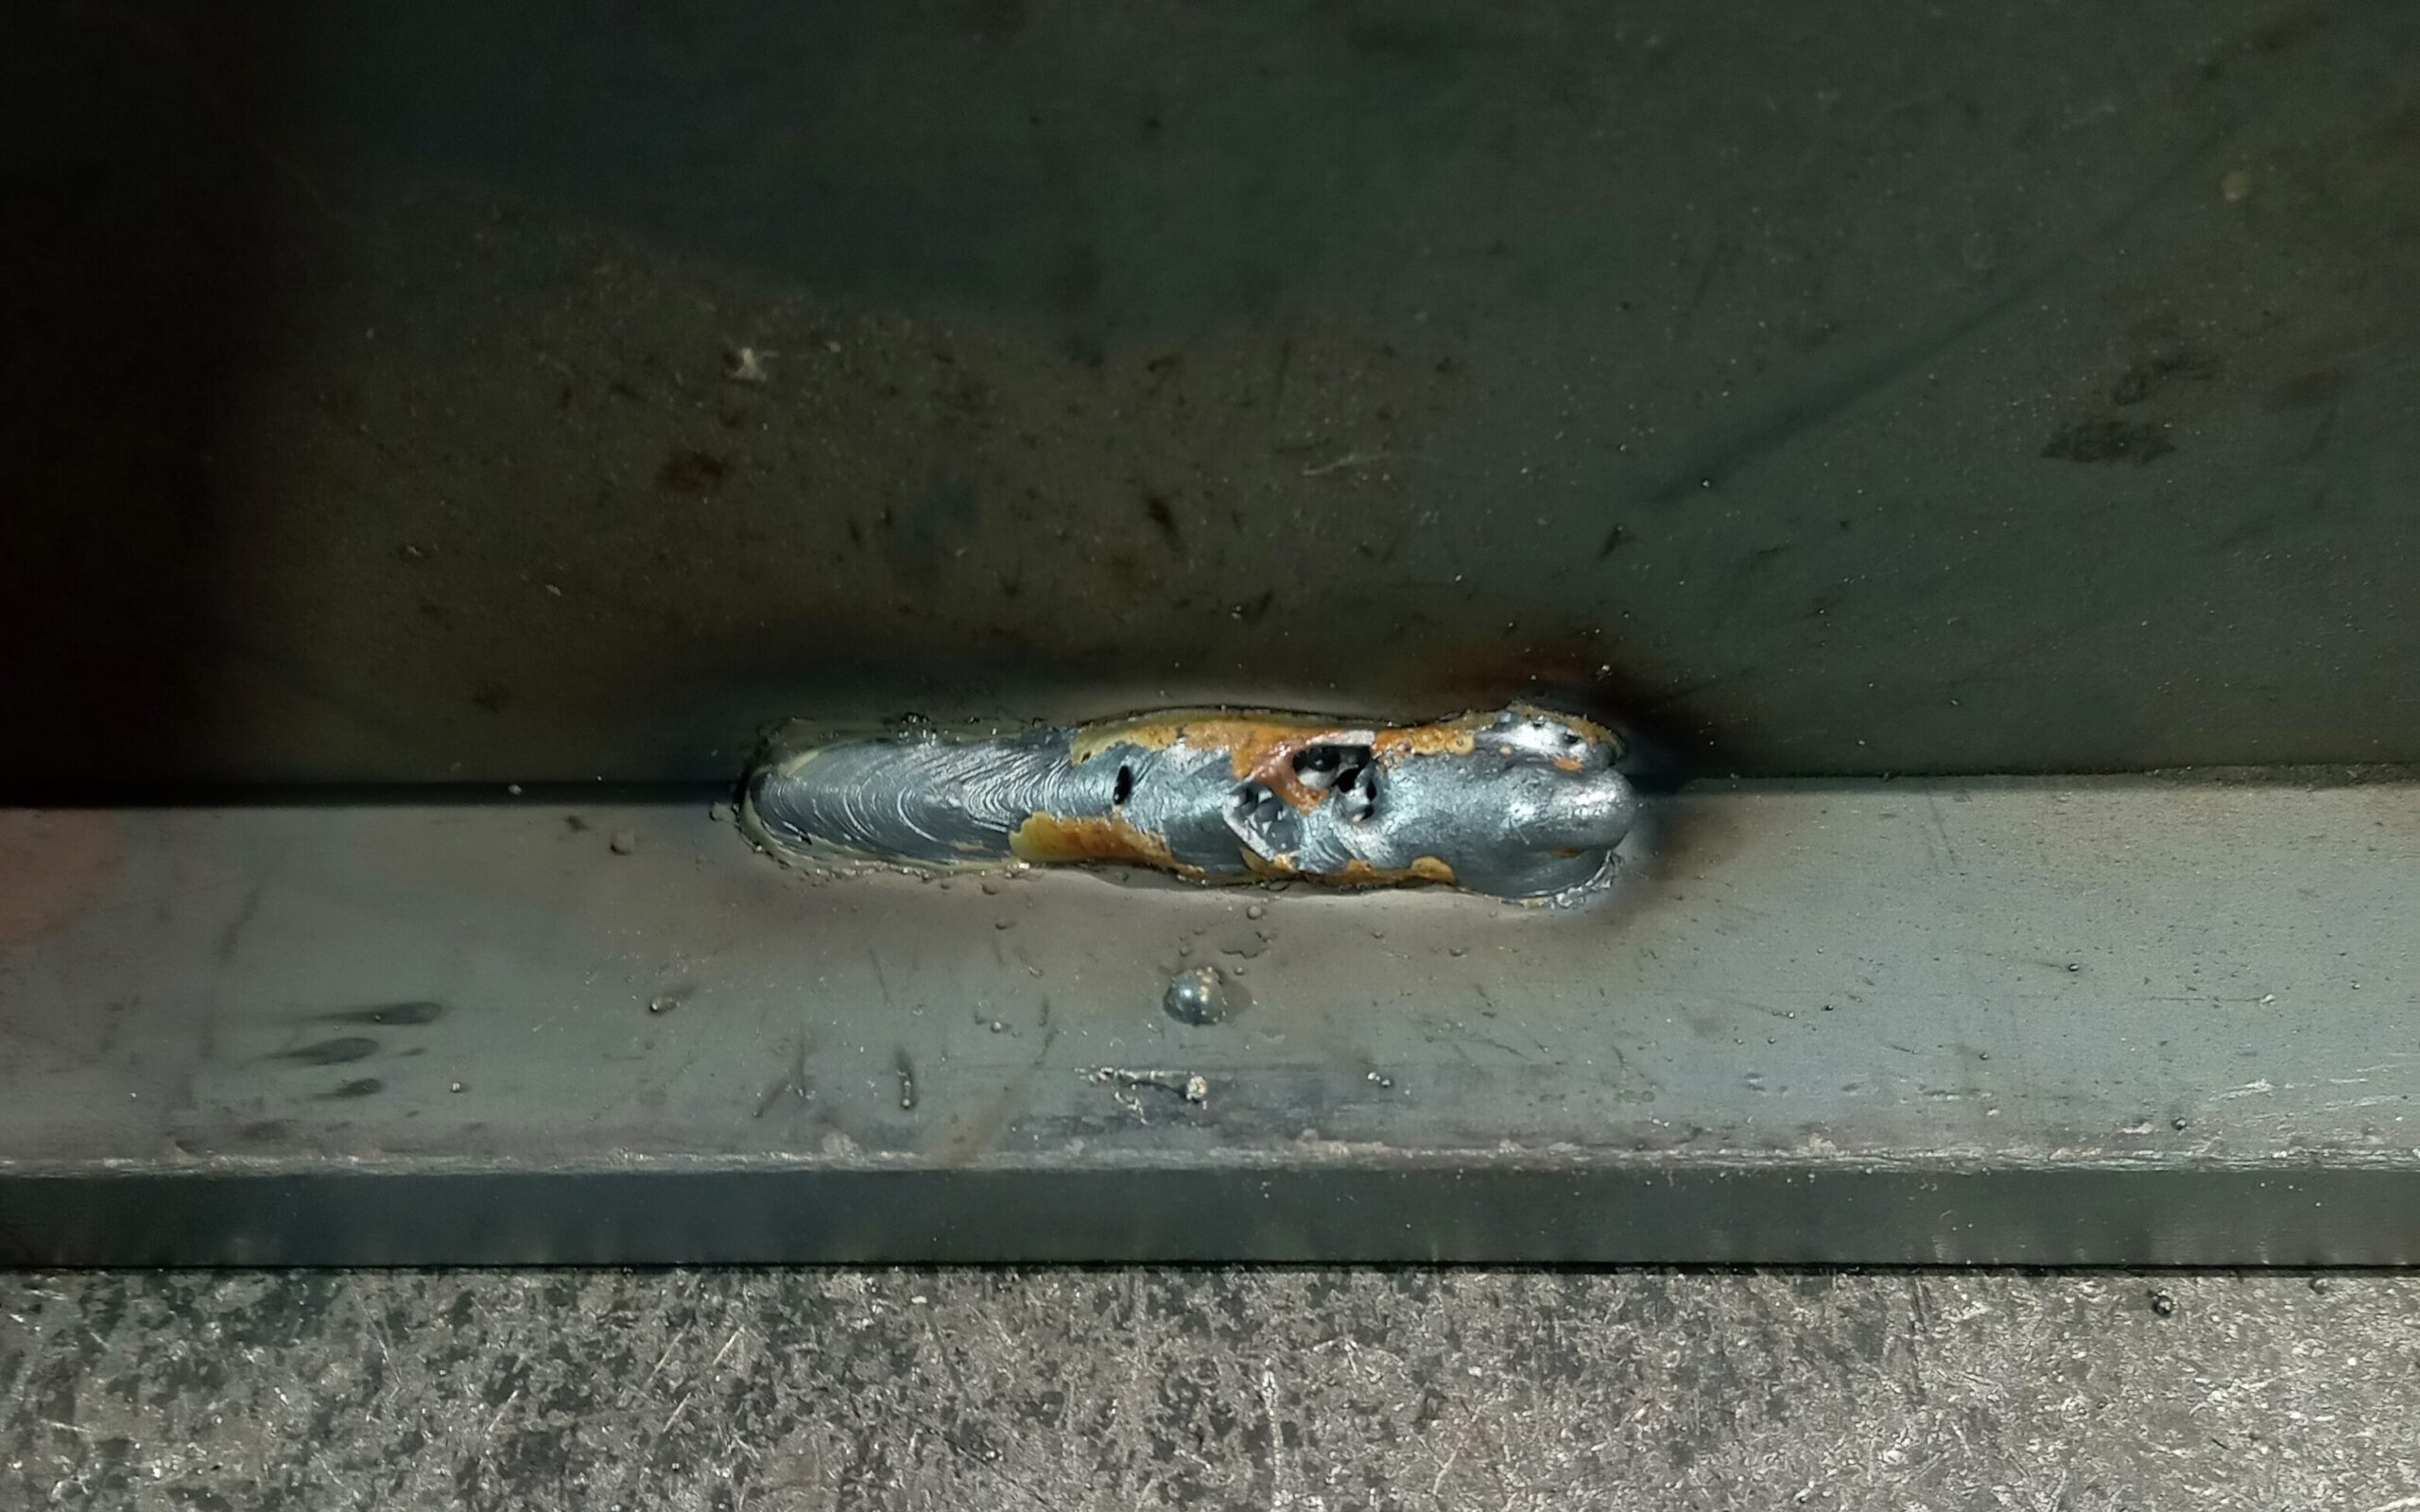
一方、鉄骨や産業機械の組み立てに広く用いられる炭酸ガスアーク溶接 欠陥事例においては、大電流・高能率ゆえのトラブルが目立ちます。ノズル内部に溜まったスパッタがシールドガスの整流を乱し、外気を巻き込むケースが後を絶ちません。さらに、現場の通風環境によって炭酸ガスが吹き飛ばされることで、連続的な気孔群(ワームホール)が発生する事態もしばしば見受けられます。
【データ比較】ブローホールとピットの特性・JIS許容基準一覧
各種気孔欠陥の特性と、品質保証のベースとなる溶接 ブローホール 許容基準 JIS(JIS Z 3104「鋼溶接継手の放射線透過試験方法」等)における分類および評価基準を整理しました。
| 欠陥の種類・項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| ブローホール(内部気孔) | 直径0.5〜3.0mm程度の球状・楕円状空洞。内部に孤立または群落して存在 | JIS 1類〜4類の区分に応じ、母材厚みごとに許容個数・点数が厳格に規定 | 応力集中源となり疲労強度を低下させるため、耐圧容器や重要構造物では極めて厳しく判定される |
| ピット(表面開口気孔) | ビード表面に露出する微小孔(ピンホール状) | 外観検査基準で原則「有害なピットなきこと」とされ、1個でも不合格となる規格が多い | 目視検査で即座に発見可能。腐食環境下では孔食の起点となるため完全補修が必須 |
| ワームホール(細長気孔) | 長さ数mm〜十数mmに達する管状・ミミズ状の連続空洞 | 重大な構造的欠陥とみなされ、許容値を超過すると即時「4類(不合格)」判定 | 大量のガス巻き込みが原因。構造物の破壊起点になりやすいため、完全な斫り直しが必要 |
| シールドガス流量設定 | 標準適正値:15〜25 L/min(環境やノズル口径による) | 10 L/min未満で不足、30 L/min超過で乱流リスク増大 | 「多ければ安全」という現場の誤認が多発。流量計を用いた定期校正が欠かせない |
【実態検証】溶接欠陥を未然に防ぐ現場の改善ポイントと防止策
工場や現場での施工実績を検証すると、欠陥発生の8割以上は日常的な基本動作の徹底によって未然に防ぐことが可能です。溶接不良 改善ポイントおよびアーク溶接 ブローホール 防止のための具体的な実践手順を整理します。
第一に優先すべきは母材の前処理です。開先面およびその周辺20mm以上の範囲について、錆、水分、油分、プライマー塗膜をディスクグラインダーやワイヤーホイールで完全に除去します。特に雨天後の湿気や結露が疑われる場合は、トーチバーナー等で100〜150℃程度の予熱を行い、水分を完全に蒸発させることが劇的な効果を発揮します。
第二にシールド環境の物理的管理です。屋外溶接や通風のある屋内では、わずか風速0.5m/sの微風でもシールドガスが偏向し、大気を巻き込みます。防風スクリーンの設置を標準作業とし、ノズルと母材間の距離(突出し長さ)を15〜20mm前後に一定保持する運棒技術の徹底が求められます。
これらを体系化した溶接欠陥 対策まとめとして、始業前点検シートの導入を推奨します。ノズルのスパッタ付着状態、ガスホースの亀裂や折れ、ガス流量の実測確認をルーティン化することで、突発的な欠陥発生を最小限に抑制できます。
一般に知られていない盲点とネットの誤解|ガス増量がかえって悪化する理由
現場で頻繁に見受けられる典型的な誤解の一つが、「ブローホールが出たからシールドガスの流量を増やせば解決する」という思い込みです。
確かにシールドガス 流量 不足は大気巻き込みの直接原因となりますが、過剰な流量(例えば30 L/min以上)を設定すると、ノズル出口で層流から乱流へと変化します。ベンチュリ効果によって周囲の空気をシールドガス流内部へ自ら引き込んでしまい、結果として激しい気孔欠陥を誘発する逆効果をもたらします。
また、炭酸ガス溶接用ガス供給装置におけるヒーター(予熱器)の故障も見落とされがちな盲点です。液化炭酸ガスが気化する際の吸熱反応によって圧力調整器が凍結すると、ガスの供給圧が脈動し、瞬間的なシールド切れが発生します。「ガス圧計の針は動いているのに、実際にはガスが途切れていた」というトラブルは、機器メンテナンスの不備から生じる典型例です。
溶接部の気孔除去方法と非破壊検査による品質判定
万が一検査で内部欠陥が検出された場合、迅速かつ確実な溶接部 気孔 除去方法を実施しなければなりません。
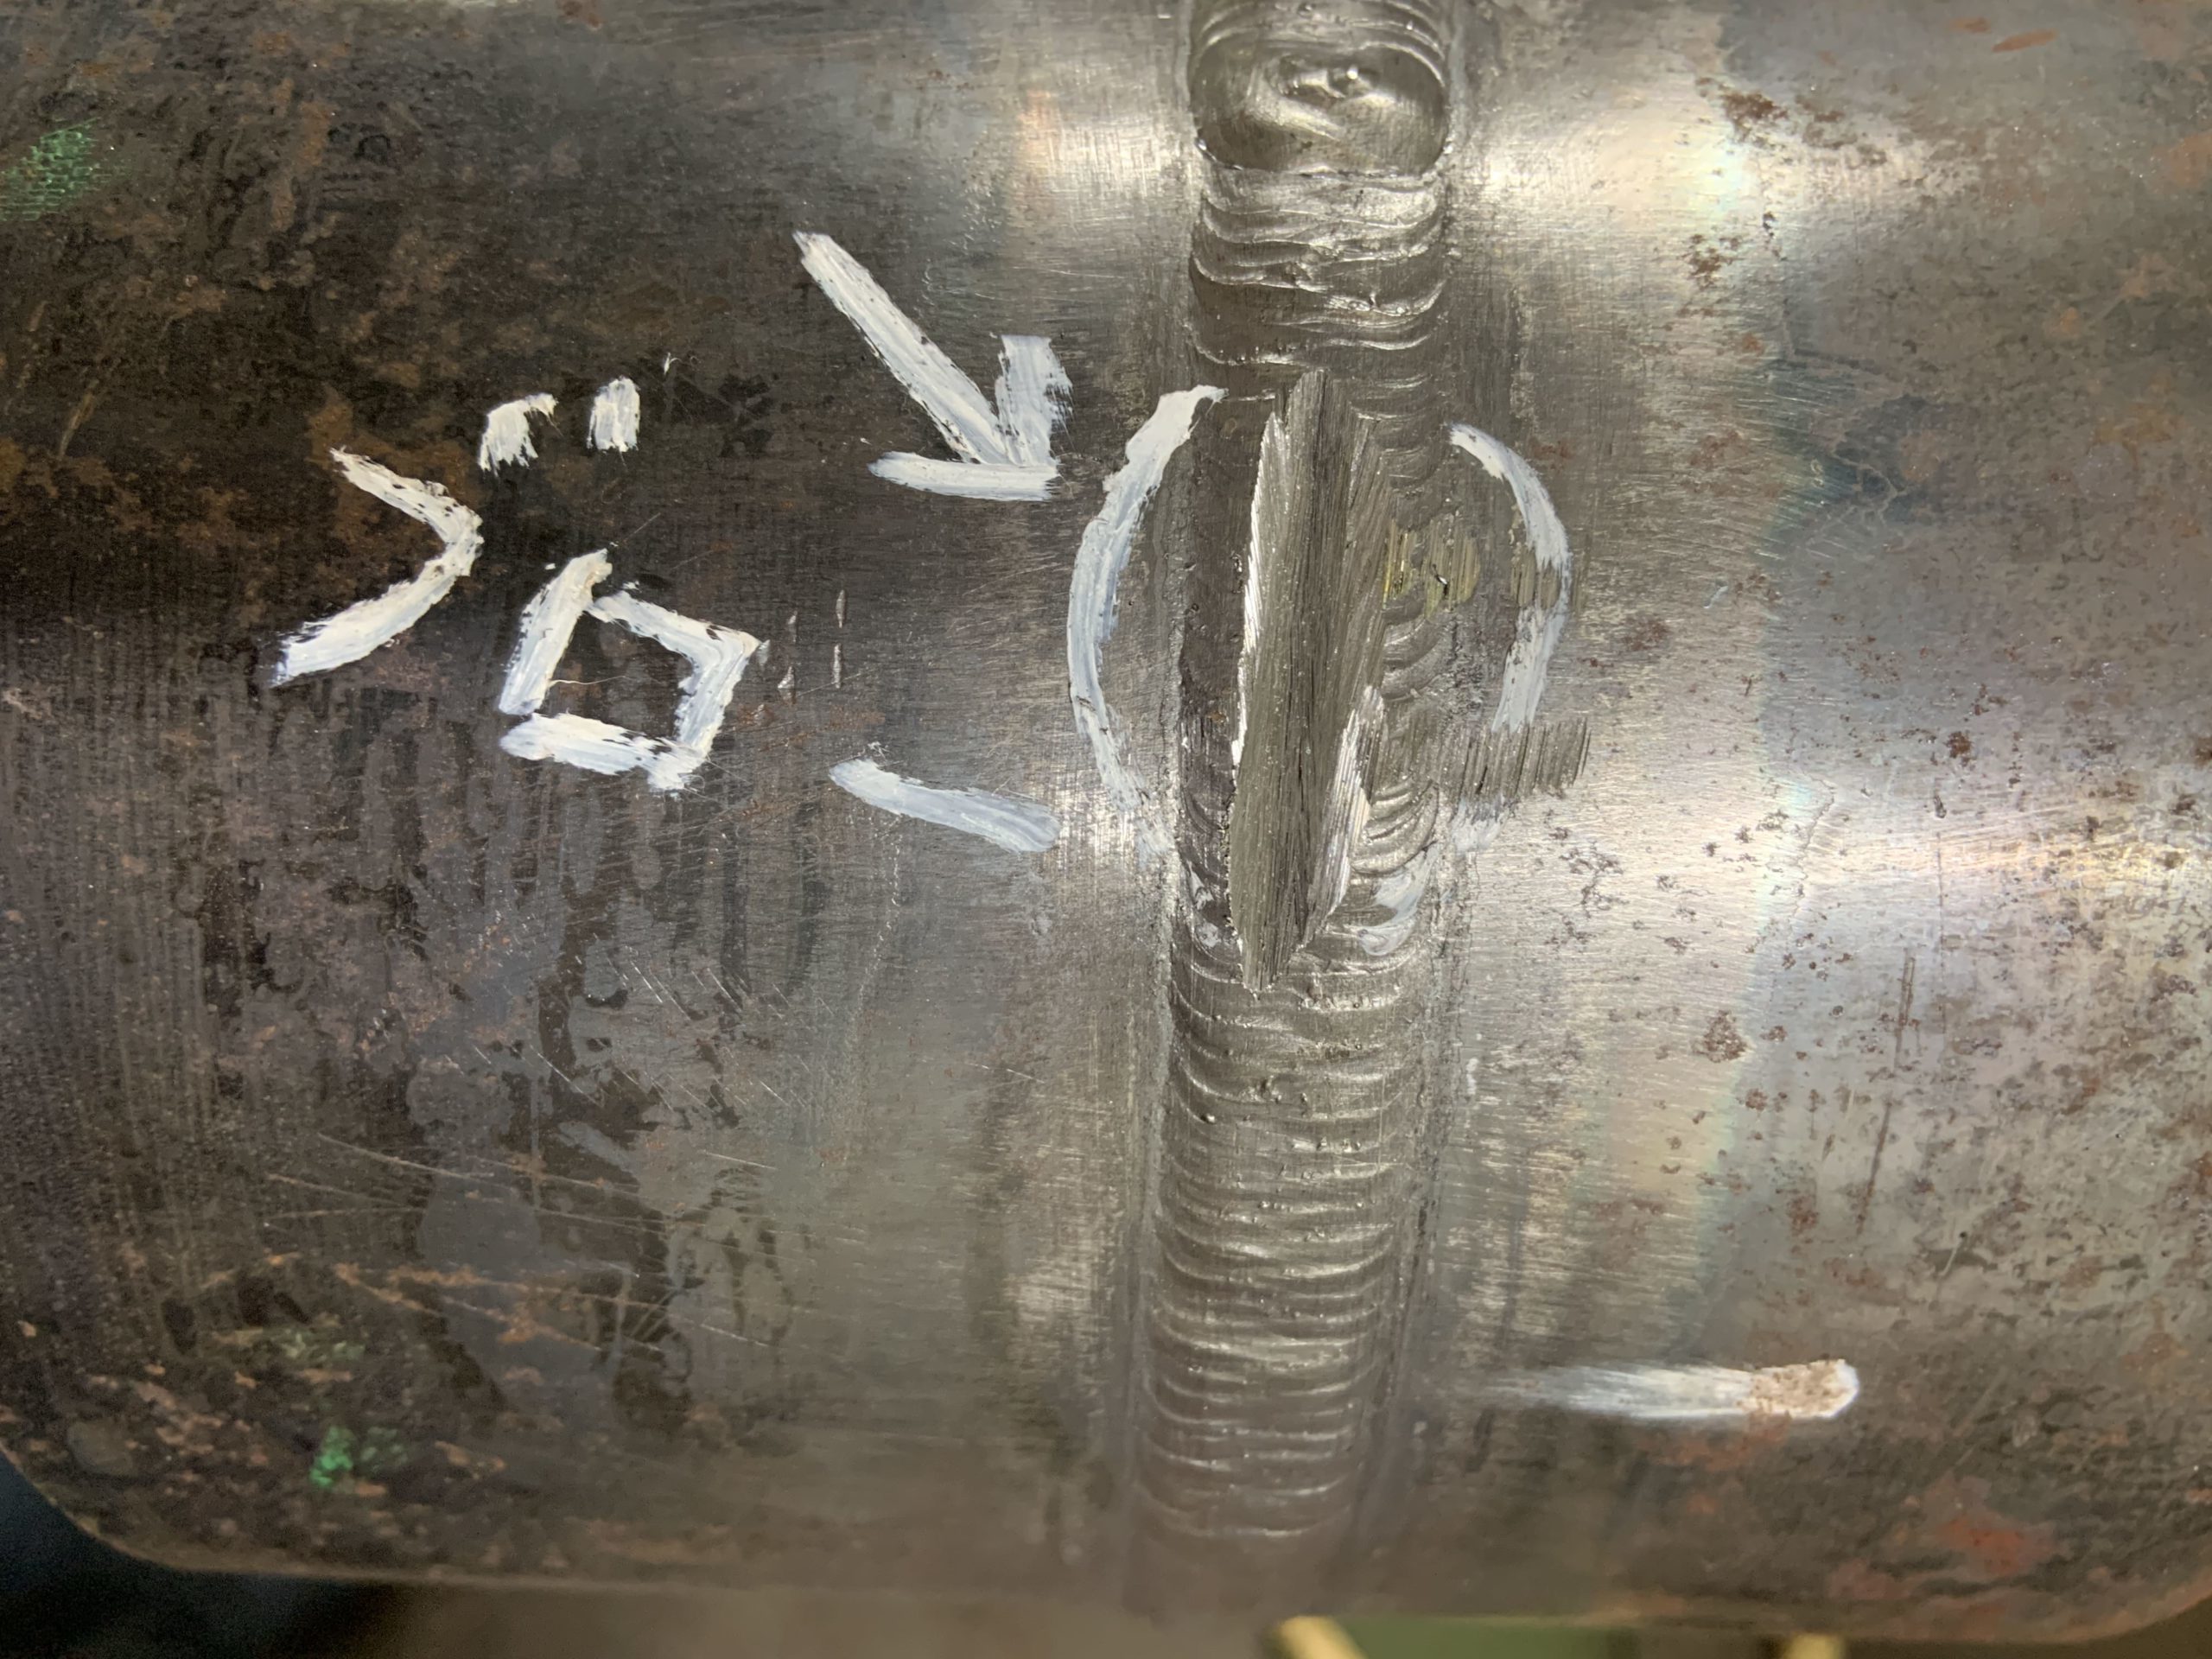
欠陥部位の表面のみを上塗り溶接で覆い隠す補修は厳禁です。内部空洞を残したまま再溶接を行うと、熱応力によってブローホールから割れ(クラック)が進展するリスクが高まります。補修に際しては、超硬ロータリーバーやグラインダー、またはガウジングを用いて欠陥部を完全に削り落とし、浸透探傷試験等で気孔が完全に消失したことを確認した上で、滑らかな舟形開先を再成形して本溶接と同じ条件で埋め戻す必要があります。
品質保証においては、非破壊検査 溶接欠陥の適切な選定が不可欠です。内部ブローホールの寸法や分布状況を正確に把握するには放射線透過試験(RT)が最も有効であり、厚板溶接部の探傷には超音波探傷試験(UT)が多用されます。要求される安全基準やJISクラスに応じて、適切な検査手法を組み合わせて評価を下します。
【プロの結論】現場の作業習慣と品質マネジメントの判断基準
ブローホールの発生は、個々の溶接作業者の技量不足だけに帰定される問題ではありません。材料保管の温度・湿度管理、清掃治具の配備状況、ガス配管の気密点検といった工場の組織的環境がそのまま不良率の多寡となって現れます。
品質を安定させるための基準として、「前処理を怠って工数を短縮しようとする運用」は即座に排除すべきです。母材脱脂や開先研削にかけるわずか数分の手間を惜しんだ結果、非破壊検査後の斫り・再溶接・再検査に数時間から数日の手戻りを要するコストリスクを、現場全体で共通認識として共有することが品質マネジメントの本質と言えます。
【溶接のブローホール】に関するよくある質問(FAQ)
Q1:被覆アーク溶接でブローホールが頻発する場合、まず何を点検すべきですか?
A1:被覆アーク溶接棒の吸湿が最優先の点検項目です。低水素系溶接棒などは大気中の水分を吸いやすいため、使用前に所定の温度(300〜350℃で30〜60分程度)で乾燥炉による再乾燥を行っているか確認してください。また、アーク長が長すぎると大気を巻き込むため、できる限り短いアーク長を維持することも重要です。
Q2:ブローホールが発生した溶接部は、そのまま放置するとどのようなリスクがありますか?
A2:溶接部の有効断面積が減少して静的引張強度が低下するだけでなく、空洞周辺に応力が集中して疲労強度が著しく低下します。さらに、配管やタンクなどの耐圧構造物では内圧による漏れ(リーク)の原因となり、振動や低温環境が加わる構造物では脆性破壊の起点となる危険性があります。
Q3:シールドガスの適正流量はどうやって決めるべきですか?
A3:一般的なソリッドワイヤの炭酸ガス・MAG溶接(ノズル内径12〜16mm程度)では、15〜20 L/minが標準的な目安となります。屋外で風防を使用する場合は20〜25 L/min程度まで微調整しますが、30 L/minを超える過剰供給は乱流を招くため避けてください。トーチ先端の実流量をフローメーターで直接測定して把握することが推奨されます。
まとめ:ブローホール撲滅に向けた環境整備と現場の心得
溶接ビード内に潜むブローホールは、外見上の仕上がりとは裏腹に構造物の安全性を根底から損なう重大な欠陥です。その発生を根絶するためには、母材および溶加材の徹底した清掃・乾燥、シールドガスの流量と流動状態の厳格な管理、そして適切な入熱条件の維持という基本原則の愚直な積み重ねが唯一の解決策となります。
不良率の上昇に直面した際は、作業者の感覚に頼る調整を排し、開先環境、ガス配管、防風対策の客観的データを一つひとつ洗い出すことが、確実な品質改善への最短ルートとなります。 (出典: ブロー ホール 溶接(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。